凹印还是数字印刷?收缩套标按印量选
收缩套标该走凹印还是数字印刷,第一根标尺是印量:短单、多版本、急交期偏数字,长单、单一版本、走量偏凹印。这篇按印量、版本数、交期三根轴帮你把印刷路线选对,也说清膜厂在这件事里的位置。
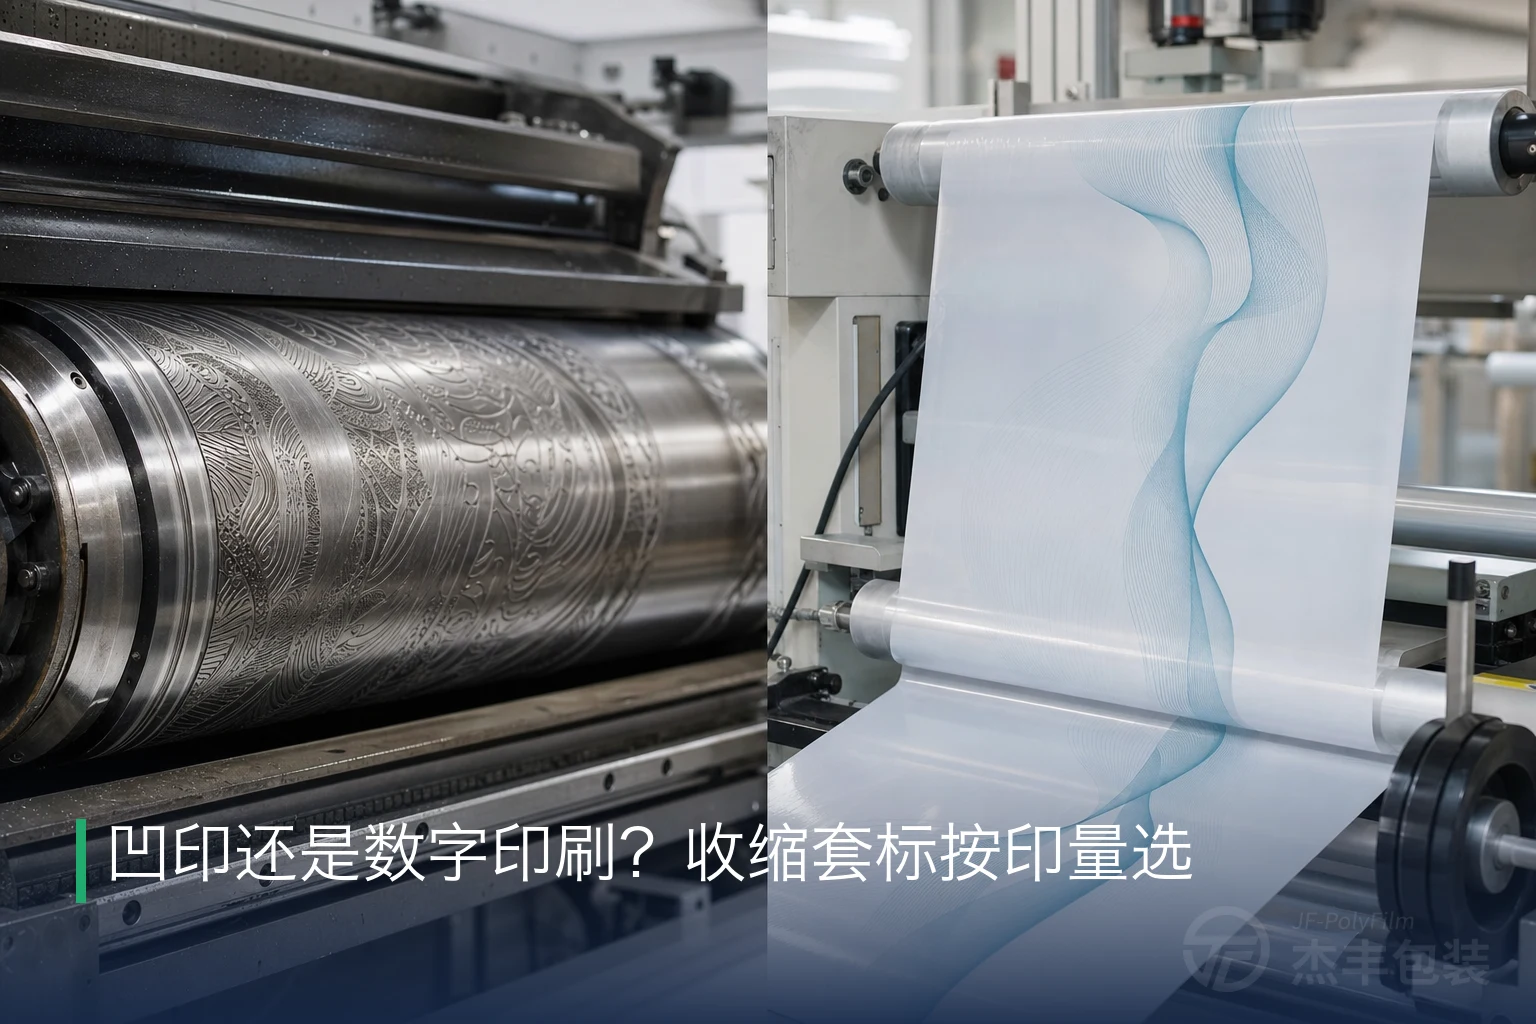
凹印和数字印刷,是收缩套标最主流的两条印刷路线,选谁先看印量。凹印靠雕刻版辊上墨,前期制版贵、换单慢,但长单越跑越便宜、颜色越稳;数字印刷不用版辊,开机快、改版灵活,短单和多版本最省,印量一大单价又被凹印反超。
选哪条,本质是拿印量、版本数和交期去比哪条更划算,不是谁更先进。把这三根轴摆在一起,绝大多数收缩套标的活都能分到它该去的那条路上——下面就按这个顺序拆。
核心要点
- 凹印的成本结构是“前期高、边际低”:版辊雕刻是一次性大投入,摊到长单上每一米就便宜,返单复用同一套版辊还能再摊薄。
- 数字印刷省掉制版这道工序,短单、打样、限量款、区域化多版本最占优;一次上机能逐件换文字和图案,不必为每个版本单独制版。
- 三根决策轴 = 印量(第一主轴)+版本数+交期:短单、多版本、急交期、要可变数据偏数字,长单、单一版本、走量、要极致批间一致偏凹印。
- 印量放大后,数字省下的制版钱会被较高的单件成本吃掉,过了某个量级凹印更划算——这个交叉点因活而异。
- 无论走哪条路,收缩套标都要在印前做瓶型预变形补偿,油墨也都得扛住收缩隧道的热风,这两件事和选哪种印刷工艺无关。
先说结论:按印量分流
收缩套标选凹印还是数字印刷,第一刀就切在印量上。把一批活拆成两类:一类是印量大、版本单一、还会反复返单的走量产品,另一类是印量小、版本多、交期急、时不时改版的短线产品。前者交给凹印,后者交给数字印刷,八成的场景到这一步就有答案了。
背后的逻辑不复杂。凹印要先雕好版辊才能开印,这笔前期钱花得重,可它换来的是长单上极低的边际成本和极稳的批间一致性——印得越多、跑得越久,这套版辊就越值。数字印刷正相反,它没有版辊要制,开机几乎不用等,换单、改版都快,代价是单件成本压不下去。所以印量小的时候数字省、印量大的时候凹印省,两条曲线在某个印量上交叉。真正要权衡的,是把印量、版本数、交期这三根轴放在一起看,而不是只盯着单价表上的一个数字。
凹印:雕刻版辊撑起的长单经济
凹印是长单和大批量收缩套标的主流工艺,原因几乎都落在它的成本结构和一致性上。它的印版是一支表面刻满微小凹穴的金属版辊——版辊转过墨槽,凹穴吃满油墨,刮刀把非图文区的墨刮净,压印时凹穴里的墨再转到膜上;凹穴的深浅、形状和疏密,直接决定了墨量、实地色的浓度和层次过渡。图文是“刻”进金属的,这一点决定了凹印后面的所有长处。
前期门槛也来自这里。每一套版辊都要雕刻,既费钱又费时,是凹印开印之前绕不过的一道大投入,明显重于其它几种工艺的制版。短单摊不动这笔钱,所以凹印做小批量并不划算。可一旦印量上去,前期成本摊到很多米膜上,边际成本低得很,长单、返单越跑单位成本越薄——这正是凹印在走量产品上的看家本领。
一致性是凹印的另一张王牌。凹穴刻在金属版辊上,能连续印很长时间、很大印量而不必重做版辊;实地色均匀、渐变平滑、边缘锐利,而且同一套版辊隔上数月甚至更久重新上机,还能复现出几乎一样的颜色。对一个跨批次、跨年度都要求货架上颜色分毫不差的品牌来说,这种长程可重复性是量产批间一致的标杆。再加上凹印擅长在光滑、不吸墨的薄膜上印实地色,收缩套标的长单主流一直是它。
数字印刷:无版带来的短单和多版本弹性
数字印刷的核心特点是没有印版——图像从数字文件直接成像到膜上,省掉了制版这一整道工序,于是它天生站在凹印的对立面:短单、快交、多版本。没有版辊要雕,开机准备的成本和时间都压得很低,换单快,特别适合时效强、季节性、限量的活。
它最鲜明的能力是可变数据和多版本。同一次上机,文字和图案可以逐件替换,不必为每一个版本单独制版或雕版辊,一趟就能把多个版本、多个 SKU、多种语言或区域化的设计一起印出来。想做个性化、限量款、敏捷营销,数字印刷几乎是唯一顺手的路。画质上它也不弱,分辨率高、色彩管理精细,渐变平滑、照片级图像表现突出,细节活常和其它工艺持平甚至更好。打样同理——没有版费、不用等烘版,出一版看一版,改起来快。
这份弹性的价值往往不只在印刷成本本身。新品试销、节日限定、按区域投放不同文案的活,本来印量就压不起一套版辊,数字印刷让品牌能小批量先上市、看市场反应再决定要不要放量,试错的门槛低了很多。等某个版本真的跑成了走量款、版本也稳定下来,再把它切到凹印去做长单,正好接上凹印的经济区间——这也是很多产品的自然路径:数字印刷起量、凹印守量。
代价在大批量上显现。数字印刷的单件成本相对高,短单靠“省掉制版”占尽便宜,可印量一旦放大,这份前期优势会被较高的单价慢慢抵消,经济性就不如凹印。所以行业里一般把数字印刷放在短单到中短单的区间,走量的活并不是它的主场。
三根轴怎么权衡:印量、版本、交期
真正决定走哪条路的,是印量、版本数和交期这三根轴一起作用的结果,其中印量是第一主轴。印量短,数字省;印量长,凹印省——先用这根轴把活粗分一遍。
第二根轴是版本数。一次要印的版本越多——多语言、多规格、多个限量设计——就越偏数字,因为它不必为每个版本单独制版;换成凹印,每多一个版本就要多雕一套版辊,多版本、小批量摊在一起并不划算。第三根轴是交期。越急越偏数字,它免掉了制版和烘版的等待,从文件到出膜的路径短;凹印前期要做版辊,准备周期天然更长。
三根轴合起来,还有一个“交叉点”值得记住。随着印量放大,数字印刷省下的制版钱被它较高的单件成本一点点吃回去,凹印的版辊摊销则被越摊越薄,两者的单位成本此消彼长,过了某个量级,凹印反而更省。这个交叉点因活而异,取决于版数、幅面、颜色和具体设计,没有一个通用的数字能套——真正下单前,值得让转换商按你的实际印量分别核一遍两条路的账。也不必把它当成非此即彼的死局:实务里常见的是把两条路混着用,比如主图走凹印或传统工艺、可变数据段走数字,各取所长。
| 维度 | 凹印 | 数字印刷 |
|---|---|---|
| 印版 | 需雕刻版辊,一次性制版 | 无版,文件直接成像 |
| 开机准备 | 成本高、换单慢 | 成本低、换单快 |
| 单位成本 | 长单越跑越低 | 短单占优,大批量反超 |
| 适合印量 | 长单、大批量、返单 | 短单、中短单 |
| 版本/可变数据 | 每版单独制版,多版本不划算 | 逐件可变,多版本、区域化灵活 |
| 交期 | 前期制版,准备更长 | 免制版,快反 |
| 批间一致性 | 极强,同套版辊可长期复现 | 稳定,长程一致性略逊 |
| 画面强项 | 实地色均匀、耐久 | 渐变平滑、照片级 |
本表写的是两种工艺的普遍表现;落到一批具体的活,成本和交期仍要按印量、版数和设计逐单核算。
两条路都躲不开的两件事
有两件事和选凹印还是数字无关,两条路都得做——印前的瓶型预变形补偿,和油墨对收缩隧道热风的耐受。收缩套标最特殊的地方在于,膜要随瓶身的曲面、肩部和锥度一起收缩,图稿如果按平面设计直接印,收缩后就会变形走样。办法是在印前用行业标准印前软件对图稿做预变形——按瓶型预先把图案反向拉伸,等它收缩到位后正好还原。凹印、柔印、数字都要做这一步,这是印前的功课,不是某种工艺独有的能力,具体怎么按瓶型补偿可以看收缩套标的瓶型预变形补偿。
第二件是油墨的耐热。收缩套标要过收缩隧道,热风一吹,有些颜料受热会变色,成品颜色就跟设计对不上。所以两条路都得选耐热的收缩套标油墨,这是收缩套标特有的一道印刷适性坎,和印量、和工艺选择都不冲突,是共同的前提。顺带一提,生产日期、批号、序列码、二维码这类逐件变化的信息,很多时候不在印刷环节一次印死,而是留到产线末端再补上去,那属于末端赋码的范畴,和印刷主工艺是两回事,具体见收缩套标的激光打码。
印刷在转换商那头,素膜在膜厂这头
这里要说清一件容易被跳过的事:印刷这道工序不在膜厂完成。凹印也好、数字也好,都由做套标的转换商去印,膜厂只负责把素膜造好、供给他们——所以上面这套决策,最终是品牌方和转换商之间的事,膜厂在其中的角色是把料备对。
有意思的是,两条印刷路线用的其实是同一类 PETG 素膜。凹印和数字印刷选谁,取决于印量、版本和交期,可素膜本身并不因此换一种。素膜的表面能、收缩曲线和厚度均匀性,才是决定印刷上限的地方:表面能足够高,油墨才附着得牢,杰丰的素膜表面处理到位,凹印和数字都能直接印,无需额外电晕预处理;收缩曲线稳、厚度均匀,收缩后图文才不跑偏、不起皱。换句话说,印刷路线怎么选是转换商的账,素膜的品质是膜厂要守住的底线,两头各管一段。
柔印是凹印和数字之间的中间地带——制版比凹印便宜快、在中量单上的单位成本又常优于数字,本篇只谈凹印和数字两条主路,三种工艺各自怎么印、怎么反印、怎么控张力套印,可以看收缩套标印刷工艺总览。真正要把印刷路线和素膜对上号,最省事的做法是把目标印量、版本数、交期和瓶型一起告诉杰丰,先把适配这些工艺的 PETG 收缩套标素膜选对,印刷交给转换商,素膜这一段交给膜厂。