PETG收缩膜的收缩隧道温度怎么调:曲线与调机
PETG膜要升到约95–100°C才充分收缩,但热风隧道面板上设的是空气温度、不是膜温,两者常差一大截。蒸汽和热风怎么选、温区曲线怎么排、产速怎么配平,一篇把膜在隧道里跑对。
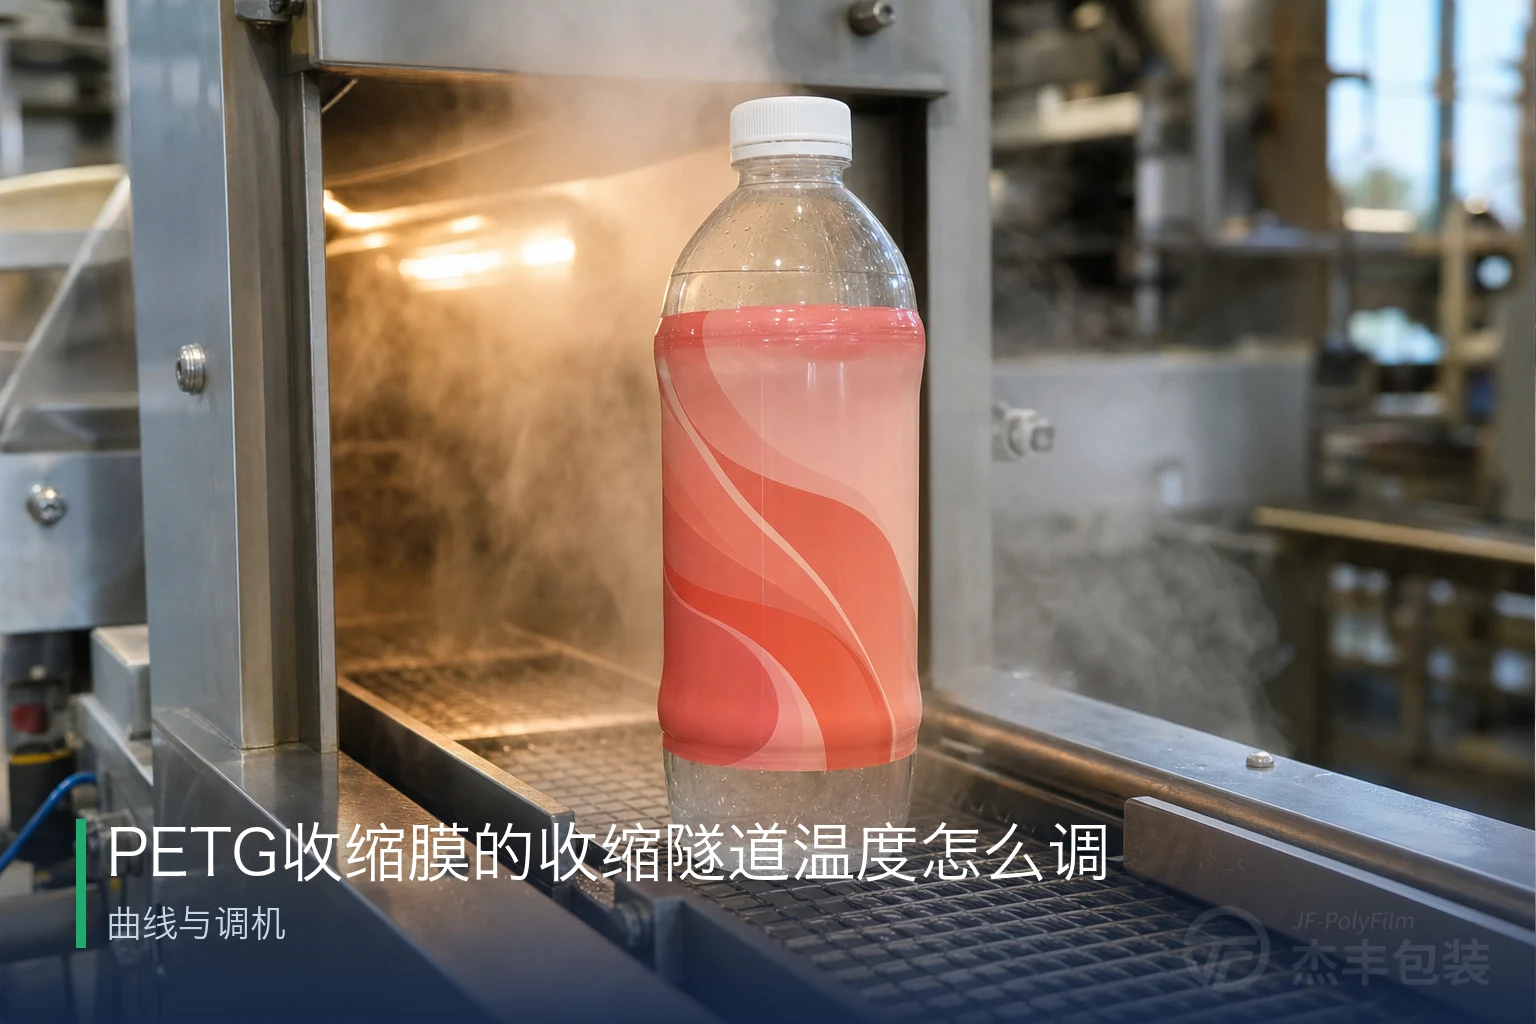
把一张PETG收缩膜在隧道里跑对,核心其实是一件事:让膜自身的温度升到约95–100°C,它才会充分收缩、箍住瓶身。真正的难点在于,隧道面板上你设的那个数——尤其是热风隧道——往往不是膜真正到达的温度。分清这两者,再把温区曲线和产速配好,收缩就稳。
关键要点
- 目标是膜温、不是设定温度:PETG膜要被加热到约95–100°C才充分收缩,起缩温度约65–70°C,面板上的数字只是达到膜温的手段。
- 空气设定温度 ≠ 膜温,热风隧道尤其明显:空气常设在约150–260°C,但膜和瓶实际只被加热到约95–100°C——不是真把瓶烤到200°C。
- 蒸汽隧道空气温度约80–95°C、传热均匀温和,适合异形瓶、全身套标、高清图文;热风便宜、灵活、产速高,但易出热点、均热不如蒸汽。
- 隧道分多个温区、走渐进升温(预热约80–90°C → 主收缩 → 定型),比一上来猛烤更能让膜顺着复杂瓶型一段段贴合。
- 温度、产速、带速三者配平:停留够=收到位,过久=过收缩、起皱,太短=欠收缩;PETG加工窗口宽,差几度、产速有波动也稳,好调好控。
先分清:你调的是空气温度,膜要到的是膜温
调隧道最该先想明白的一句话是:能让热收缩套标贴住瓶身的,是膜自己的温度,不是面板上的设定值。PETG收缩膜的起缩温度约65–70°C,膜温升到约95–100°C才充分收缩、把瓶身箍紧。所以调机的真正目标,是让膜在隧道里被加热到这个区间——设定温度只是达到它的手段。
这两个温度在蒸汽隧道里差得不多,在热风隧道里却差一大截。热风靠电热元件先把空气烧热、再吹向套标,中间隔着一层空气传热,效率有限;为了在短短几秒的停留里把足够的热量灌进膜里,空气就得设得比膜温高不少。于是常见的现象是:面板显示150–260°C,膜和瓶身却只被加热到约95–100°C。这不是矛盾,是热风隧道正常的工作方式。
把这一点讲透,是因为它是调隧道时最常被误会、也最值钱的一条。有人看到隧道设着一两百度,就以为PETG要烧到那么高、担心瓶子被烤变形,甚至怀疑膜不耐温。其实瓶子和膜都到不了那个温度——空气温度和膜实际温度是两回事,膜到约95–100°C就该收到位了,再往上只会烫伤膜面、烤糊图文。所以看隧道,别盯着面板数字下结论,要看膜在这个设定下实际收成什么样。
膜温没法直接读——你测不到套标那一层的即时温度,面板显示的又是空气温度。所以在产线上,判断膜温到没到位,最可靠的”温度计”是收缩结果本身:套标平整贴伏、图文清晰、瓶身各处收紧到位,说明膜温刚好;欠收缩、底边收不拢,多半是膜没被加热够;过收缩、烫出亮斑或图文被拉扯变形,则是膜温偏高或停留过久。换句话说,调隧道调的是设定温度和产速,看的却是膜的实际表现,两头对上了,参数才算调准。
至于膜为什么一受热就会定向收缩、那股回弹力从哪来,是另一层原理,PETG收缩膜是怎么收缩的一文专门讲,这里只用一个操作结论:把膜温送到约95–100°C,收缩就发生。
蒸汽隧道还是热风隧道:两种热源怎么设
选隧道,本质是选用什么方式把膜温送到那个区间,蒸汽和热风的思路完全不同。蒸汽隧道用饱和蒸汽加热,空气温度约80–95°C,温度本身就低、又是360°环绕着套标,湿热传导快而均衡,整周同时受热,所以收缩匀、图文不易扭曲。PETG起缩温度低、收缩曲线平缓,蒸汽这个温区已足以驱动大部分收缩,因此蒸汽最适合异形瓶、全身套标、高清印刷图案和怕热的内容物。代价是要配蒸汽发生和管路,还得管好冷凝水和湿气。
热风隧道是另一套逻辑。空气设定温度可以远高于膜温——常见约150–260°C,部分干热隧道甚至设到更高——但这始终是空气和加热元件的温度,膜只被加热到约95–100°C。热风的好处很实在:设备便宜紧凑、没有湿气、可以分区精细调、产速高。短板也很清楚:靠气流吹送热量,容易出现热点和冷区,在收肩、凹腰这类复杂瓶型上,均热不如蒸汽,得靠调气流、分区和带速去补。
| 维度 | 蒸汽隧道 | 热风(对流)隧道 |
|---|---|---|
| 热源 | 饱和蒸汽 | 电热元件加热的热空气 |
| 空气/热源温度 | 约80–95°C | 空气设定约150–260°C(部分更高)——注意:是空气温度、非膜温 |
| 膜实际到达温度 | 接近蒸汽温度,PETG起缩低已足以高比例收缩 | 约95–100°C,远低于空气设定温度 |
| 传热特点 | 360°环绕,均匀温和 | 靠气流吹送,易有热点、均热稍差 |
| 最适合 | 异形瓶、全身套标、高清图文、怕热内容物 | 规则瓶型、高产速、不希望有湿气的场合 |
| 需要留意 | 需蒸汽发生/管路,要管冷凝水 | 复杂瓶型的均匀度靠分区+带速补 |
两种隧道调温的”手柄”也不一样。蒸汽这边,能动的主要是蒸汽的通入量和饱和度,以及冷凝水的排放——蒸汽足、排水顺,套标才受热均匀,否则底部积水、局部温度掉下来就收不匀。热风这边手柄更多也更细:除了每个温区的设定温度,还能调气流方向、风速和上下喷口,让热风均匀吹到瓶身的正面、侧面和底部。热风隧道最容易出问题的地方,正是气流吹不到的死角和风口正对的热点,所以它的调机很大一部分不是调温度数字,而是调”热往哪吹、吹多匀”。
要强调的是,两种隧道都跑得了PETG。真正决定哪种更合适的,是瓶型复杂度、图文精度要求和产线对湿气、产速的取舍,而不是PETG本身挑隧道——它对两种热源都宽容。
温区与温度曲线:为什么要渐进升温
工业收缩隧道很少只有一个温度,而是沿着传送方向分成好几个独立温区,走一条渐进升温的曲线。这条曲线通常是:先预热、再主收缩、末段定型。预热区温度较低(约80–90°C),先让膜松弛、降低内应力;主收缩区给足热量,把膜温送到约95–100°C完成大部分收缩;末段温度回落,让已经贴合的套标稳定成型。
分区渐进,比一个高温一路烤到底更能贴合复杂瓶型。瓶身各处的周长不一样——瓶肩要收一截、腰线要收得更多、瓶底又是另一个尺寸。膜如果一进隧道就撞上最高温,表层往往先缩、局部一下子收过头,其他部位还没跟上,结果就是起皱或收缩不均。让温度一段段爬升,膜才有时间顺着瓶肩、腰线一处处贴上去,缩得均匀。
多温区独立可调,意义就在于能把隧道的温度曲线和膜的收缩节奏对上。哪一段收得不够,就单独加那一段,而不是整体猛加。分区还不只是沿传送方向分前后,好的隧道往往上下、左右、进出口都能分别设定:瓶底厚、金属瓶盖或把手吸热多,这些部位需要更多热量;瓶肩、瓶颈壁薄,稍一过热就先缩。把上区、下区、进出口各自调开,正是为了照顾同一只瓶子不同高度、不同壁厚受热不均的问题——直筒规则瓶对分区要求低,异形瓶、带把手或厚底的瓶子则很吃分区能力。这条曲线具体怎么排,取决于瓶型和膜厚,没有一套通用参数,但方向是固定的:让膜循序渐进地达到收缩温度,而不是一上来就猛冲。
停留时间与产速:温度、产速、带速三者配平
温度只是一半,另一半是时间。收缩是温度和停留时间共同作用的结果,而停留时间由传送带速度决定——带速快,套标在隧道里待的时间就短;带速慢,停留就长。所以调隧道从来不是只调温度,而是把温度、产速和带速三者一起配平。
停留时间对了,膜才收得充分又均匀。停留时间可以从这两个方向看它出问题:带速太慢、停留过久,膜受热过度,会过收缩、烫孔、把图文扭曲;带速太快、停留太短,膜还没收到位就出了隧道,会欠收缩、底边收不拢、起橘皮般的皱纹。调的时候通常这样权衡——收缩不足就放慢带速延长停留,或小幅升温;过收缩、有烫痕就加快带速减少受热。隧道长度、带速、每分钟产量和所需停留时间是绑在一起的,只能在具体瓶径和膜厚下现场试出来,不存在一个放之四海的秒数。
具体要多少停留,跟膜厚和瓶径直接相关。膜越厚,热量传到整层膜需要的时间越长,同样温度下就得给更多停留;瓶径越大、瓶型越复杂,套标要收缩的量越大,也越吃时间。这也是为什么升温和放慢带速常常可以互换着用:想让膜多收一点,既能小幅升温,也能放慢带速延长停留,两条路都是给膜”更多热量”。实际调机时,一般优先在推荐温度附近微调带速,把温度留在稳定区间,因为带速改起来快、对图文的影响也比猛升温温和。
这里说的是温度和停留怎么影响收缩这件事本身。真到了产线上反复出现起皱、气泡、收缩不均,要一步步排查是气流、温区、套标位置还是膜的问题,那是排障的范畴,解决PETG收缩膜常见问题一文有专门的诊断和修复步骤,本文只讲温度太低、太高、不均各自会留下什么症状,不展开逐步排查。
怎么把温度调定:一份上机动作清单
前面几节讲的是道理,落到产线上,把温度调定其实有一套可复现的顺序。它的起点不是自己拍脑袋从头试,而是从我们随膜提供的推荐温度和产速区间设起——PETG窗口宽,从推荐区间起步,通常几轮微调就能收好。
| 步骤 | 做什么 | 重点看什么 |
|---|---|---|
| 起步 | 按供应商随膜给出的推荐温度/产速区间先设好,别从零猜 | 有没有拿到推荐区间 |
| 试缩 | 用目标瓶、真实套标跑一小批样,先跑通再谈微调 | 整体收得够不够 |
| 分区微调 | 按预热/主收缩/定型分区调,哪段不够加哪段,别整体猛加 | 各温区分别对应瓶身哪一段 |
| 配产速 | 收不够就放慢带速或小幅升温;过收缩、有烫痕就加快带速 | 停留时间对不对 |
| 验轮廓 | 检查整个瓶型:瓶肩贴不贴、腰线收没收到位、底边收没收拢、图文正不正 | 全瓶轮廓,不只看正面 |
| 定标准 | 稳定出好品后,记录这套温区和产速参数,作为该瓶型的标准工艺 | 参数能不能复现 |
最容易被跳过的是最后两步。验收不能只看瓶子正面好不好看,要绕着瓶身检查一圈——套标是收缩后360°贴合的,瓶肩、腰线、瓶底任何一处没到位,都算没调好。调稳之后把参数记下来,下次同款瓶型直接调用,不必每批重新摸。
记好的参数也不是一劳永逸。换了瓶型、换了膜厚,收缩量和吸热就变了,得重新走一遍试缩;哪怕瓶型不变,冬夏环境温度、进料膜卷的初始温度差异,也会让同一套参数收出来略有不同——冬天车间冷、膜卷凉,往往需要略微升温或放慢一点带速来补。所以稳定生产靠的不是背死一组数字,而是有一套记录好的基准参数,再在验收环节按当天实际收缩结果做小幅回调。至于某个具体瓶型该配65%、75%还是80%哪一档收缩率的膜,是选膜时就要定的另一件事,PETG收缩率怎么选一文按瓶型拆解,隧道这边只负责把选好的膜跑到位。
PETG的宽窗口:为什么它比别的膜好调
把上面这些调机动作串起来看,会发现PETG有一个很实在的操作优势:加工窗口宽、宽容度高。它的收缩曲线平缓、起缩温度低,意味着隧道温度差个几度、产速有点波动,收缩结果依然稳,不会因为一点点参数偏移就起皱或收缩不均。相比之下,有些套标材料窗口窄、对温度敏感,控温要精细得多;PETG则给了产线更大的容错空间,这也是它在全身套标上被大量选用的原因之一。
对调机的人来说,宽窗口的价值是具体的:新瓶型上机更快就能调稳,日常生产中温度和产速的小波动不必频繁救火,换批、换机时的一致性也更好。所以”隧道温度怎么调”这个问题,落到PETG上会比在窄窗口材料上轻松——方向对了(膜温约95–100°C、渐进升温、产速配平),剩下的就是围着推荐区间做小幅微调。
把这套方法落到你自己的瓶子上,最终还是要在真实瓶型、真实隧道里试缩验证。需要为特定容器和隧道配膜,把目标瓶型、用的是蒸汽还是热风隧道、需要的收缩率告诉我们,我们按PETG型号匹配规格、先寄透明PETG收缩膜短卷试缩,帮你把上机温度一次调稳。