收缩封口带还是全身套标?防拆与整瓶品牌面怎么选
只补一道防拆证据,还是要整瓶 360° 品牌面顺带兼防拆?封口带只盖盖颈、用料更省、不动现有标签;全身套标覆盖整瓶、承载图文也能延伸做防拆。这篇从覆盖范围、主要用途、用料成本到上瓶工序逐条对比,帮你把两种 PETG 收缩膜成品对号入座,弄清眼下该用封口带还是全身套标。
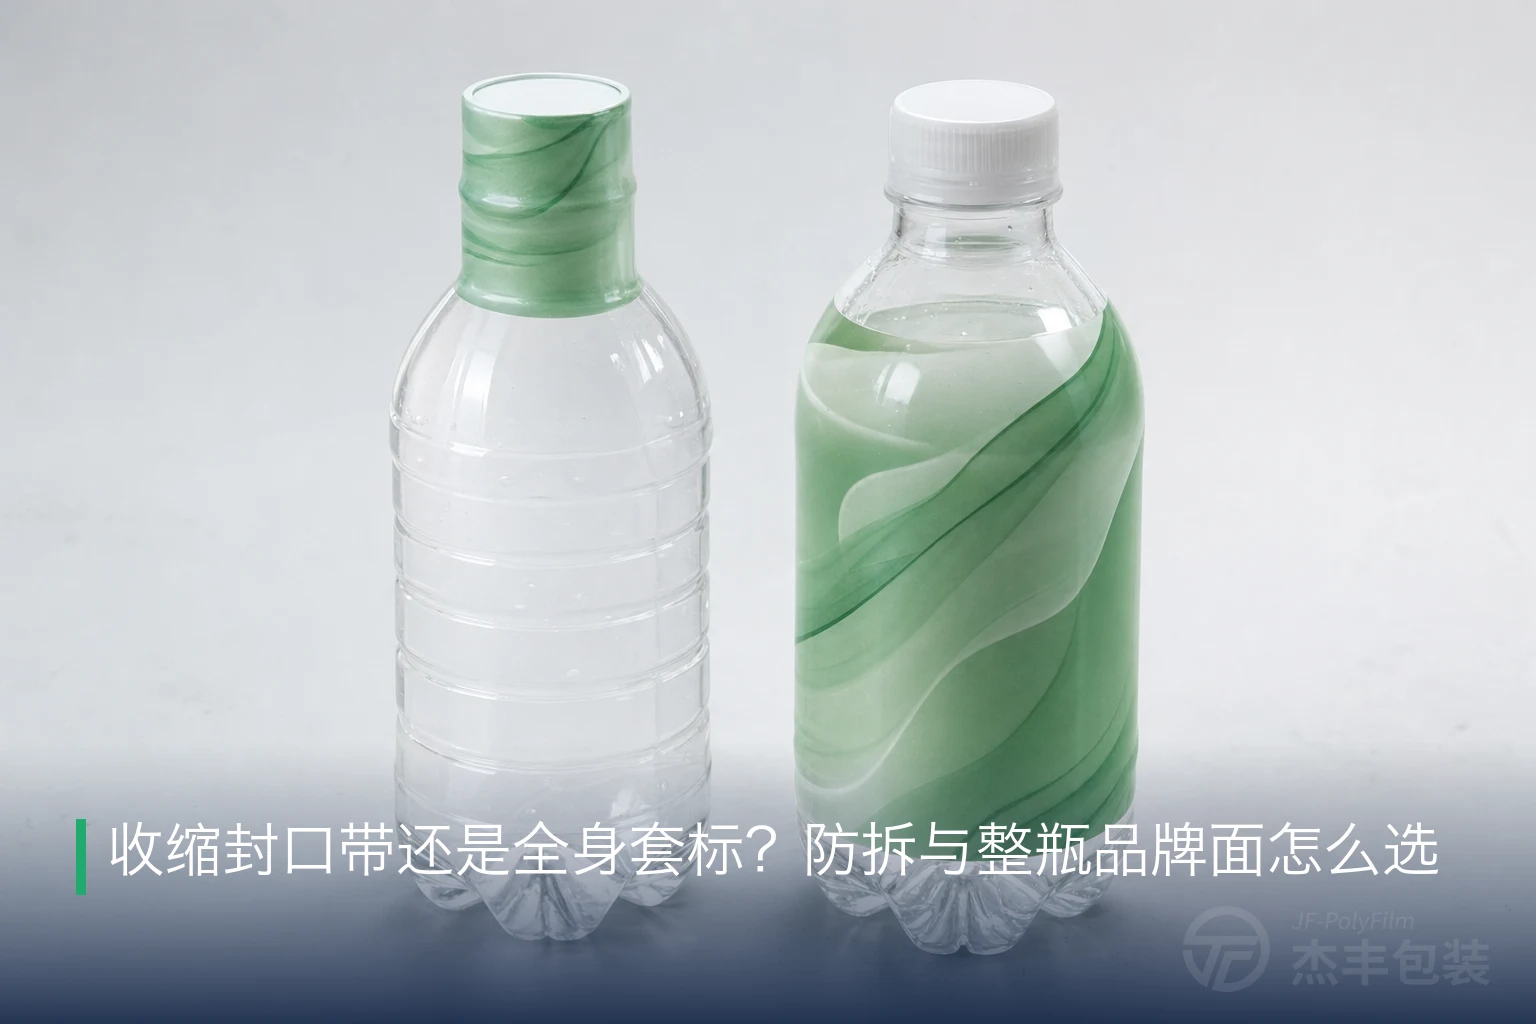
收缩封口带和全身套标的区别,在覆盖多少、干什么活。封口带只套住瓶盖到瓶颈一小圈,专做开封留痕的防拆证据,不动瓶身原有标签;全身套标从瓶肩包到瓶底,承载整瓶 360° 图文,也能延伸兼做防拆。选型不看谁更好,看你要只补一道防拆,还是整瓶品牌面加一体防拆。
关键要点
- 封口带耗膜少、上瓶工序轻,专职防拆且不动瓶身现有标签;全身套标耗膜多,换来的是整瓶印刷面加可选的一体防拆。
- 只要一道开封证据、又不想换现有装潢,选封口带;要整瓶品牌形象、异形贴合、防拆一步到位,选全身套标。
- 全身套标兼防拆不是自动的:要向上盖住瓶盖、加一道打孔线才成立;封口带也能印基础 logo、二维码,但承载面积有限。
- 两种成品都可用同一款 PETG 收缩膜做(横向收缩 TD≥75%、厚 30–60μm)——同一材料家族、不同覆盖范围;素膜卷由膜厂供应,制带与套标交下游印刷厂完成。
- 封口带印刷面窄,只放 logo、符号、条码等基础图文;全身套标印刷面最大,放得下整幅设计和完整产品信息。
封口带和全身套标:各管一段瓶子
两者最根本的差别是覆盖范围:封口带只包住瓶盖与瓶颈的接合处,全身套标包住从瓶肩到瓶底的整个瓶身。范围一定,各自的分工也就定了。
封口带是短而高的一圈膜,套在盖颈接合缝上受热收紧,贴成一体封口。它的主职是防拆证据——开封时必须先破坏它,破坏留下的痕迹,就是这瓶被动过的可见信号。封口带不替代瓶身标签,只在盖处补一道封口;瓶身原有的印刷标签、不干胶装潢照旧。至于防拆封口靠什么留痕、竖向还是横向打孔、按不同瓶盖闭合件怎么挑,这些是封口带自己的选型细节,本文只谈它和全身套标在覆盖与分工上的取舍,不重复展开。
全身套标是全高覆盖整瓶的一筒膜,受热贴合瓶身弧面,主职是承载 360° 的品牌图文——设计、配色、产品与法规文字都印在这层膜上,几乎看不出有标签,更像图案直接印在瓶身。套标本身是什么、怎么从平膜制成筒膜再套上瓶,收缩套标基础一篇讲得更细;这里只需记住一点:全身套标是整瓶的品牌主场,而封口带是盖颈处的一道封口,两者不是同一件事的大小版本,而是覆盖范围不同、职责分工不同的两个方案。
从买家的角度看,这道覆盖差别其实对应着瓶子上两个不同的触点。封口带落在盖颈处,是一道”这瓶没被动过”的安全证据,消费者往往到开盖那一刻才注意到它;全身套标铺满瓶身,是货架上第一眼的品牌接触面,还没拿起瓶子,设计和信息就已经在传达。两者要解决的问题不在同一层:一个管安全与信任,一个管识别与卖相。选型时先分清你眼下要补的是开封证据,还是整瓶的品牌门面,后面的取舍才有依据。
六个维度上,封口带和全身套标怎么分
把两种成品放在一张桌上比,六个维度就能看清各自的位置——覆盖范围、主要用途、用料成本、上瓶工序、对容器的要求,以及印刷承载。
| 维度 | 收缩封口带 | 全身收缩套标 |
|---|---|---|
| 覆盖范围 | 只包盖—颈接合处一小圈 | 瓶肩到瓶底,整瓶全高 |
| 主要用途 | 专做防拆证据,可附基础 logo | 承载 360° 品牌图文,可延伸兼防拆 |
| 用料与成本 | 耗膜少、定性更省,常保留现有标签 | 耗膜多(整瓶),单件用料更高 |
| 上瓶工序 | 小段膜套过盖、加热收紧 | 制成筒膜套整瓶、隧道收缩贴合 |
| 对容器要求 | 瓶颈要有可咬住的台阶或凸环 | 直壁与异形都能贴,随弧面收紧 |
| 印刷承载 | 面窄,放 logo、符号、条码 | 面最大,放整幅设计加完整信息 |
用料和成本这一栏,只能定性地看。封口带只覆盖盖颈一小段,耗膜远少于包裹整瓶的全身套标,因此单件更省,也少了换整瓶标签的那道功夫——瓶身原有装潢留着,盖处补一圈就行。这里还有一层常被忽略:封口带保留瓶身现有的印刷标签,等于把之前的制版和装潢投入原样留着;全身套标则是整瓶重做,原有标签作废。所以当一条产品线只想补一道防拆、又不愿推翻现成装潢时,封口带的省不止在耗膜,也在于不必重走一遍设计、制版和打样。但省,不等于哪个都该选封口带。全身套标多出来的那些膜和印刷,买的是整瓶的品牌面:一张能做 360° 展示的整幅图文,价值不在耗膜多少,而在货架上的辨识度。所以两者之间不是比谁耗膜少,而是先想清楚要不要整瓶品牌面——要,成本就该算在品牌价值里;不要,封口带自然更轻。举个常见的分界:一瓶已经贴着精美标签、只差一道合规防拆的保健品,加封口带就够;一款要重塑整体形象、把设计铺满整瓶的新品,全身套标才对得上。
上瓶工序上,两种成品都逃不开”放置 + 加热收缩”这两步,差别在节奏和设备。封口带打样、小批时,把小段膜套过瓶盖、拿热风均匀扫一圈就能收下去;量大了走收缩隧道,让每一圈都在同一套受控温度下收紧。全身套标则是把筒膜套住整瓶,再过蒸汽或热风隧道,靠热量让整幅膜贴伏弧面。设备不是一套、节奏也不同:封口带产线短、换型轻,全身套标要配整瓶的套标机和隧道,改一次瓶型往往要连着调设计、制筒和收缩参数。
对容器的要求也随之分开。封口带要坐得稳,需要瓶颈处有个能”咬住”的落位面,膜收下去卡在那儿不下滑;瓶颈太直太滑、抓不住的容器就不好用封口带,往往改走全身套标或别的封口方式——具体不同闭合件怎么匹配封口带,是防拆封口带指南单独讲的内容,本文只停在”带需要能咬住的颈部、全身套标不挑瓶型”这层对比。全身套标对瓶型宽容得多,直壁瓶、锥形瓶、带腰线内收的异形瓶都能随弧面收紧,这也是它在异形容器上几乎没有对手的原因。
印刷承载这条,落到实处比表格里两个词更说明问题。封口带是窄窄一条,套上盖颈后还要随收缩变形,能放的图文有限,实际多用来印品牌 logo、一句安全提示、批次二维码或防伪条码这类简单标记——信息密度低,以”看得清、认得出”为主。全身套标则是一整幅连续印刷面,从瓶肩到瓶底不断开,复杂插画、渐变底色、多语种成分表和法规文字都排得下,是产品在货架上完整的视觉表达。所以品牌方若要讲一个完整的产品故事,封口带那条窄边装不下,只能交给全身套标;反过来,只想在盖上留个标记加一道封口,全身套标就成了杀鸡用牛刀。
怎么选:三种情况对号入座
选型其实归到三种典型情况,对号入座就清楚了。
第一种,只要一道防拆、瓶身又已经有满意的标签——这时选封口带。产品安全达标往往是硬要求(药品、食品、日化里,防拆常常是法规明文,不是可选项),但你并不想动现有装潢,只需要在盖颈处加一层开封证据。瓶装果汁、调味品、个护瓶这类瓶身早已印刷或贴标的产品,多半走这条路:装潢照旧,盖处补一圈封口带。这条路的划算,不只在膜省,更在不折腾——现成的标签、印版、供应链都不动,只多加一道封口工序,改动最小、上线也最快。对已经跑顺的成熟产品,这种”最小改动”往往比推倒重来换整套装潢更实际。
第二种,要整瓶品牌面、异形贴合、防拆还要一步到位——这时选全身套标。想要货架冲击力、最大印刷面积、360° 无缝的图文,尤其是异形瓶想让标签随弧面服帖,全身套标是唯一能一次满足的方案。保健品瓶、精酿饮料瓶、家清喷瓶这类靠全角度曝光的产品,通常直接上全身套标,把品牌面和信息一次做够。它还有个隐性好处,是把防拆并进同一层膜:与其贴好标签后再单跑一条封口带产线,不如让套标向上延伸、一次收缩就把品牌面和防拆一起做齐,产线上少一道工序,也少一处可能出错的环节。对新品或正在换代的产品线,这种一步到位尤其顺手。
第三种,两者其实可以合成一件。全身套标本身就能兼防拆——把它向上延伸盖住瓶盖和瓶颈接缝、再加一道水平打孔线,开盖时沿线断裂留痕,品牌面和防拆就在同一层膜上一次完成,省掉单独再上一道封口带的工序。反过来,若只是给已有装潢补防拆,封口带更轻、更省。至于防拆到底算不算法规硬要求、该按哪种瓶盖闭合件选带,属于防拆封口本身的判断,那篇讲得更透,本文不越界。
还有一种情形值得单独拎出来:一条产品线下有好几种瓶身、装潢各不相同,却想统一加一道防拆。这时封口带的通用性是优势——同一规格的封口带常能套用在多个相近瓶口上,不必为每种瓶身单独设计;全身套标则要按每个瓶型单独做设计、制筒。换句话说,品牌形象整体升级时全身套标更值,日常只求把防拆做齐、把合规兜住时封口带更省心。真实的产品线里,两条路线也常并存:主打产品用全身套标撑品牌面,走量的基础款用封口带补防拆,按产品定位分开配。
两种成品,都从同一款 PETG 收缩膜出
不论最后做成封口带还是全身套标,它们都可以由同一款 PETG 收缩膜制成——差别在下游怎么裁切、成型和印刷,不在膜本身。我们是做这层收缩膜的厂,只供应素膜卷;制带、套标和印刷由下游的印刷厂、标签加工商完成。也就是说,“选封口带还是全身套标”是成品形态的决定,到了膜这一层,两种成品盯的是同一套出厂指标。
具体到指标:透明 PETG 横向收缩率做到 TD≥75%(分 SH650、750、800 三档,按瓶型弧度取),纵向控制在 3.0% 以内,所以膜箍紧瓶颈或瓶身时不会在高度方向缩短、让图文错位;厚度落在 30–60μm,最大幅宽可达 2000mm。批次一致性上,每批至少取 5 米样测收缩与厚度、随货附检验报告(COA),膜卷零接头、卷标印批号可追溯到宽度长度和生产日期,多数卷中途不断料停机;膜面直接印刷、无需电晕预处理。认证方面随货附 GRS、REACH 与 RoHS 文件,储存条件是 10–30°C、原包装下约 12 个月。
这套指标做封口带、做全身套标都通用,只是各自兜住的风险点不同。零接头和批次可溯源在这里尤其要紧:封口带在高速套标线上一旦断料,就得停机重新穿膜,节奏一断整批产量都受拖累;全身套标最怕批与批之间收缩率漂移,让整瓶图文在收缩后对不齐、位置忽高忽低。同一套出厂检验,兜的正是这两种不同的风险——封口带看重收得紧、印得清,全身套标看重整幅贴伏、批批一致,底子却是同一款膜。也正因为不碰下游的制带和套标工序,膜厂能做的就是把膜的收缩曲线和批次稳定性做扎实,让它在客户的任何一种成型线上都表现可预期。说到底,封口带和全身套标之争是成品形态之争,不是膜好不好之争——把膜的收缩率、透明度和批次做稳,两种成品才都有一个可靠的起点。
封口带早期市场多用 PVC,如今 PETG 同样适用,印刷清晰度和环保表现更好;不同材料之间怎么权衡,是另一个话题。膜做成什么颜色、什么型号也要分开看——透明、乳白、CPET、RPET 各自适合哪种内容物和回收路线,型号怎么按内容物和回收选一文有完整梳理;封口带和全身套标各该用多厚、厚度怎么影响收缩和挺度,则要看收缩膜厚度怎么定。把目标瓶型、打算做成封口带还是全身套标、需不需要兼防拆一起告诉我们,该配哪一档透明 PETG 收缩膜、走哪条收缩率,答案就清楚了。