哪些容器不能用收缩套标:六类做不了的瓶型和原因
细颈巨肚、带把手的壶、软袋、薄壁瓶——收缩套标能贴很多异形瓶,但有几类容器它做不了、也做不好。作为膜厂,我们把这些局限讲在前面:哪类容器该换别的标签形式、为什么,帮你在设计阶段避坑、不下错单。
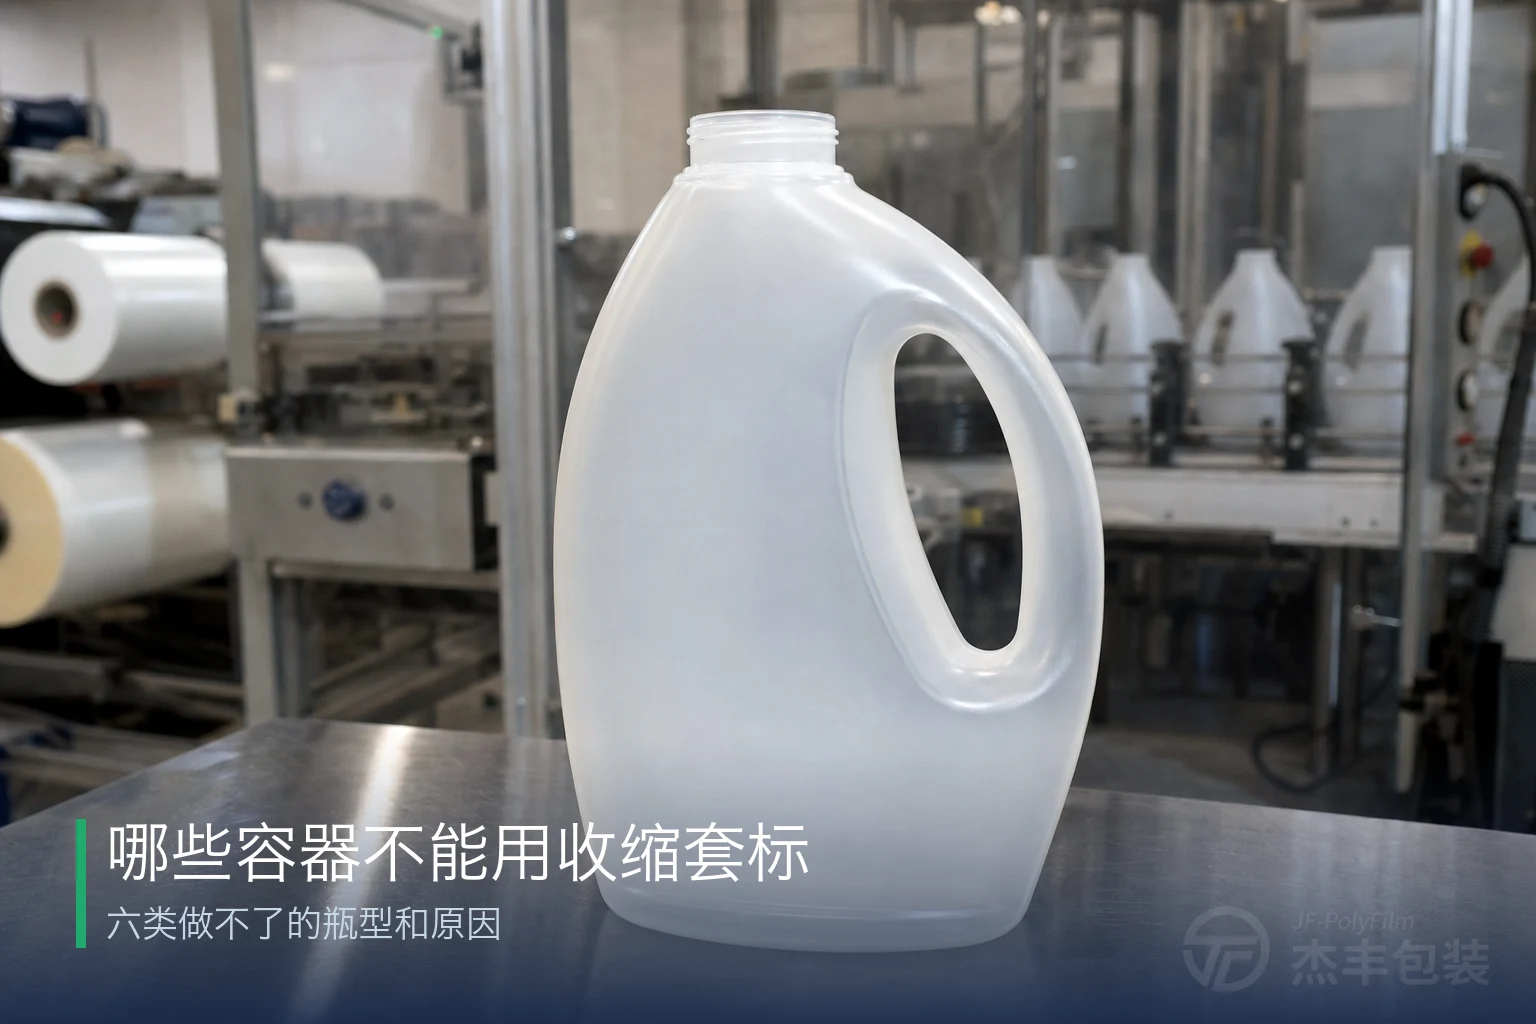
哪些容器不能用收缩套标?收缩套标能贴的瓶型很广,直筒瓶、红酒瓶窄颈、锥底异形瓶都能包得漂亮,但它不是万能的——有六类容器它要么根本做不了、要么勉强做出来也不好用:几何落差过大的细颈巨肚瓶、带一体把手或壶嘴的桶壶、尖角深凹的板状瓶、过小或过大的容器、薄壁怕热的容器,以及会塌陷的软袋。
作为把这层膜造出来的厂,我们更希望你把套标用在对的地方——碰上它不适合的容器,直说”换别的形式”,比硬卖一卷膜给你更实在。下面按容器类型,把套标做不了、做不好的情形和背后的物理原因逐一讲清。
关键要点
- 套标能不能贴,本质是一道几何题:容器最宽和最窄两处的直径落差,不能超过膜能收掉的量——高收缩 PETG 横向约收 75% 到 80%,最窄处小到瓶身直径的五分之一以下就逼近极限。
- 带一体把手、壶嘴、明显侧凸的桶壶,打断了套标要连续收紧的那一圈回转面,标准全身套标做不了。
- 尖锐棱角、深凹面、极扁平的板状容器,膜会在高点之间架桥、贴不平,这是热收缩的物理必然,不是工艺没调好。
- 薄壁低熔点容器、热敏内容物过不了约 95 到 100°C 的收缩隧道;软袋这类没有刚性表面的软包装,会被收缩的膜箍塌。
- 极小、极大容器多是机械和成本的边界,不是绝对不能做——具体尺寸上限随设备而定,没有统一死数。
几何超限:细颈巨肚、深腰落差太大
套标能不能套,第一道也是最硬的一道门槛是几何。套标是一段印好的筒状薄膜,套到瓶身后过热隧道,靠横向收缩箍紧容器;它按瓶身最宽处做,收缩时要一路收到瓶颈、瓶腰这些最窄处。所以”能不能套”本质是道几何题:容器最宽和最窄两处的直径落差,不能超过膜能收掉的最大量。高收缩 PETG 横向大约能回缩 75% 到 80%,换算过来,最窄处直径能小到最宽处的五分之一左右;再窄,膜就收不动了,套上去要么在瓶颈松垮包不紧,要么起皱堆料。
值得说清的是,套标贴异形瓶本来就是强项——红酒瓶、2 升饮料瓶那种窄颈,PETG 都收得下。真正超限的是更极端的落差:细颈配巨肚的花瓶形瓶、瓶腰一路深收到接近瓶身直径五分之一以下这一类。举个直观的例子,一只大肚球形瓶配一段很细的长颈,肚子这段膜几乎不用收,颈子这段却要把周长收掉一大半,同一张膜要在这么短的距离里跨过这么大的落差,颈部一定会先收到极限、再往下就是打褶和松垮。这种容器不是换个收缩率档位能救回来的,是几何本身超出了膜的能力。
判断的关键始终是那个直径比,而不是瓶子”看起来多异形”。两只视觉上同样夸张的瓶子,最宽最窄之比不同,一只能套、另一只超限,光凭肉眼看轮廓拍板容易走眼。至于某个具体瓶型该配 65%、75% 还是 80% 的收缩率、怎么按最宽最窄两处去算,收缩率怎么选那一篇讲得更细,本篇只需记住一句:落差超了,就包不住。套标本身是怎么回事、和平贴标签有什么区别,可以先看什么是热收缩套标。
非连续表面:一体把手、壶嘴、侧凸
一体把手、壶嘴这类结构,会直接让套标失效,因为它打断了套标唯一能收紧的那种表面。套标是一圈闭合的筒,只能绕着容器连续、能环抱一圈的回转面收紧,这一圈一旦被打断,膜就无处着力。最典型的是一体成型的把手——洗衣液大壶、机油壶、方形提桶、带 D 形提手的方桶那种把手和瓶身之间留着镂空的容器:膜要么盖死把手孔、让人没法伸手抓握,要么在镂空处架空、根本贴不上。壶嘴、明显的侧凸、瓶身外伸的凸块也是同一个道理,它们都在瓶身上戳出一块凸起,打断了“一圈能连续收紧”的表面。哪怕凸起不大,膜也会在那一处架空、起鼓,整圈的贴合都跟着乱。
所以带一体把手的桶和壶,标准全身套标做不了。行业里确实有开镂空、只套局部的特制方案,但那是专门开模的特制套标,不是标准全身套标能覆盖的范围。我们只做素膜,遇到这类容器与其硬套,不如老实告诉你换不干胶或其它形式——把套标勉强凑上去,收出来的样子既不好看、也不好用。
尖角、深凹、极扁平:膜会架桥贴不平
热收缩膜只会沿最短路径回缩,不会主动钻进凹坑、也贴不平尖锐的棱角,遇到有这些特征的容器就会架桥。方形、矩形、椭圆截面那种带直棱角的容器,或是深凹的握手位、极扁平的扁瓶、随身酒壶那类板状瓶,膜会在两个高点之间”架桥”——横跨过尖角或凹面而不沉下去,底下留出空鼓、褶皱,贴合忽紧忽松。棱角越尖、凹面越深、面板越扁平,架桥越明显。带深压纹、深握槽的瓶子也一样,膜盖过槽口却沉不到槽底,图文落在这些部位就会浮空发虚。
这不是隧道没调好、也不是膜的质量问题,是热收缩的物理必然。降温、放慢隧道速度能缓解一部分,但没法根治——想让膜服服帖帖沉进一个深直角,热收缩这种工艺本身做不到。碰上这类容器,要么接受棱角处的一点不完美,要么改用能贴合平面的标签形式,别指望靠调参数把架桥彻底调没——参数能压一压程度,压不掉根子上的那道物理。
太小、太大:机械和成本的边界
容器太小或太大,卡的不是几何,而是机械操作和成本。极小的容器——迷你样品瓶、极细的管——套标机很难把细软的套筒精准套上、扶正、送过隧道,套歪、套不到位的概率陡增;加上套标有起订量门槛,行业常见每款五千个上下起订,小容器往往做平贴不干胶、或直接在瓶身印刷更划算。极大的容器反过来,一只套标要烧掉更多膜,还需要更长、更均匀的加热才能整圈收到位,温度不好调、能耗也高。
还有一层是套标本身的高度。容器太矮,套标做得又窄又短,机器抓取和套入的容错空间很小,稍有偏差就套歪;而超大容器上的一整圈膜,加热要更久、收得要更匀,任何温度不均都会在这么大的面积上放大成局部发白或收缩不到位。所以这两头都不是”绝对不能做”,而是”技术上勉强能做、但不经济也不稳定”的边界。具体多小、多大算超界,各家套标机的设备窗口不一样,没有一个统一的毫米数可以照抄——真正的判断标准是:在这个尺寸下,套标还是不是最省心、最划算的那个选择。
热限制:容器或内容物过不了收缩隧道
有些容器不是形状不行,而是扛不住收缩隧道的热。隧道要把膜加热到收缩温度,PETG 的有效收缩温度大约在 95 到 100°C。对多数塑料瓶、玻璃瓶、金属罐来说这个温度没问题,但有两类过不了这道热:一类是薄壁、低熔点的容器本体,比如某些薄壁 PP 瓶、发泡或极薄的塑料容器,壁越薄、料越软,越容易在隧道里受热软化、失圆、瘪陷;另一类是热敏的内容物——已经灌装、怕热的产品,像含活性成分或易受热失效的配方,过隧道时可能被这点热量伤到。要注意的是,怕热的是容器本体或内容物本身,不是套标的印刷,所以先分清到底是哪一层扛不住热,才好判断能不能靠调工艺绕过去。
这里要澄清一个常被误读的数字:热风隧道的空气设定温度有时标到 180、200°C 甚至更高,那是热空气的温度,不是膜和容器实际达到的温度,别被这个数吓到——对 PETG 真正起作用的有效收缩温度,还是 95 到 100°C 那一档。确实怕热的场景可以往低温工艺走:蒸汽隧道温度更低、更柔和,起始收缩温度更低的 OPS 膜也能缓解一部分,不过那是另一套材料和工艺的取舍,本篇不展开。
软塌、可折叠包装:没有刚性表面让膜箍住
软袋这类容器做不了套标,原因和几何、热都无关,而是它撑不起形状。收缩套标必须箍在一个撑得住膜收缩力的刚性或半刚性表面上,软袋、立式袋、会塌陷的极软容器没有这样一个稳定的回转面——膜一收缩,不是箍紧容器,而是把软容器箍瘪、压塌、挤变形。套标从设计上就是给瓶、罐、桶这类能保持形状的容器做的,软性包装应该走别的路子,比如直接在袋材上印刷、或贴不干胶标签。
道理不难理解:膜收缩时是实实在在往里收力的,这股力落在硬瓶身上是”箍紧”,落在软袋上就是”压塌”。立式袋、带嘴的吸嘴袋、盒中袋这类软性包装,本来就是靠袋材自身印刷来出图案,用不着、也承受不了再箍一层套标。
这里要分清一个容易混的情况:能捏动的挤压软瓶(像某些膏体瓶、洗手液瓶)本身有一定回弹刚性、松手能弹回原形,配更软的膜仍能做;真正做不了的是完全没有骨架、一收就塌的软袋。所以判断标准不是”能挤的都不行”,而是”撑不起形状的不行”。
六类做不了的容器:一览对照
把六类容器和背后的物理原因并排放,一眼就能对照自己手里的容器落在哪一类、卡在哪一环。要留意的是,一只容器可能同时踩中好几条——比如一只带把手的薄壁扁桶,把手、扁平、薄壁三条都占,那就更没有硬套的余地。
| 做不了 / 做不好的容器 | 一句话物理原因 |
|---|---|
| 细颈巨肚、深腰落差过大(最窄处小于瓶身直径约五分之一) | 落差超过膜的最大收缩量,收不动、包不紧 |
| 带一体把手、壶嘴、明显侧凸的桶壶 | 套标是闭合筒,绕不过把手或凸起连续收紧,会盖死或架空 |
| 尖锐棱角、深凹面、极扁平板状容器 | 膜沿最短路径回缩,在高点之间架桥,钻不进凹坑、贴不平尖角 |
| 极小容器(及极大容器) | 机械操作难 + 起订量门槛不经济;极大则能耗高、均热难 |
| 薄壁低熔点容器、热敏内容物 | 隧道有效收缩温度约 95 到 100°C,会把薄壁瓶烤软、伤热敏内容物 |
| 软袋、极软可折叠容器 | 没有刚性回缩表面,膜一收缩就把软容器箍塌 |
承诺一款套标之前,先这样验证
好在这些坑,设计阶段就能先探明,不用等量产翻车才发现,承诺一款套标之前最值得做的是三步。第一步是量准算清:量出容器最宽处、最窄处的直径和标签高度,估一下所需的横向收缩率落不落在膜的能力区间里——超了,这个容器几何上就做不了,别硬上。第二步是实缩验证:先印一张网格膜套上去过隧道,看收缩最狠、最不均的部位在哪,再据此反向预畸变图稿,让图文缩完不歪;怎么按瓶型做制版预畸变另有专篇,这里只强调它要在打样阶段就做完。第三步是实体打样:拿真容器、真隧道温度做一版实体样标,亲眼确认贴合、有没有架桥褶皱,通过了再投量产。
想先弄懂膜到底是怎么收缩、怎么贴上瓶身的,或是量产出了问题该往哪查,可以看套标是怎么收缩贴瓶的和收缩套标常见问题怎么排查。这三步验证的价值在于:它把”能不能用套标”这个判断,从下单后凭运气,提前到设计桌上就有答案。等到制版、开机、整批膜都下好,才发现容器根本套不住,返工的代价比一次打样大得多——多数时候那笔冤枉钱,一段样卷就能省下来。
我们做 PETG 收缩膜,也见过太多买家把套标下到了不该用的容器上。如果你拿不准手里的瓶型能不能套,把最宽最窄尺寸、容器材质和内容物告诉我们,先寄一段透明 PETG 收缩膜短卷做收缩打样——该用就用、不该用我们直说,帮你把钱花在对的地方。